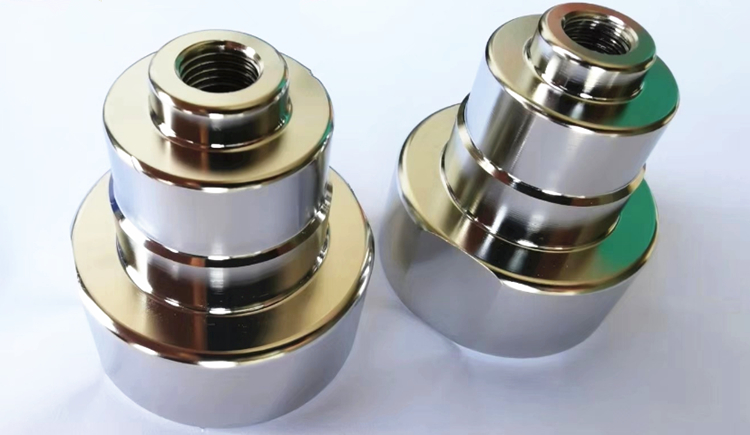
那批304不锈钢弹簧基座寄到的时候,装在一只不大的纸箱里,一件也就拇指长短,压着弹簧,边上有槽。随件附的质检要求只有一行字:中性盐雾48小时不出红锈。看着不高,可对方在电话里说,这一行字,他们已经卡了小半年。
客户是西安一家给军工单位做配套加工的表面处理企业,通过网络询盘找到我们凯盟。开口就问得很直:我们的药水自己试过,不行;你们要也没把握,就别寄样了,来回折腾耽误工期。我们还是先寄了小样。结果不算意外——失败。工件表面看着是干净的,盐雾不到48小时,槽角和盲孔附近先冒点。对方把照片发过来,语气反而平静:“料是粉末冶金的。”
这句话把事情的性质变了。烧结出来的304不是轧制料,成型过程中内部会留下连通的微孔,酸洗液进得去,清水却未必冲得干净。真正难对付的不是表面那层氧化皮,而是藏在孔隙里的残液。残液在孔里一点点渗出来,钝化膜就长不成完整的一层,盐雾一上,锈从孔口往外走。这也解释了为什么客户自己试的时候,越洗越白,反而越容易返锈。

于是我们提了第二个方案:工件寄到我们这边,由我们做测试。客户同意了。在凯盟的实验室里,同一批毛坯分成几组,从除油、酸洗、钝化到漂洗、烘干,每一道单独记录参数,做一组、测一组,不再凭经验估。
前两轮走的是常规思路,加大酸洗强度,把表面处理得更“白”。结果更差——孔口被蚀得更大,能存住的残液也更多。第三轮开始掉头:压低酸洗强度、缩短浸泡时间,漂洗从两级加到多级,加超声波,最后一级用去离子水置换,出槽立即热风烘干,不让水在孔里过夜。第四轮,大面积锈点没了,只剩弹簧安装槽的转角上零星几处。
第五轮,我们把钝化液的配比和浸泡时间重新排过,针对烧结件的孔隙特征调整成膜节奏;工件的摆放角度也改了,让孔口朝下,出液更彻底。这一轮,48小时盐雾下来,整批工件没有一处红锈。
客户复测,同样通过。后来他们下的第一单量并不大,但要求我们把每批药水的批次号和测试记录一并附上。给军工配套的厂子,看重的往往不是单价,而是这一份能追溯的稳定。
这件事之后,我们更确认一件事:粉末冶金件、铸件、焊接件,跟不锈钢板材从来不是一套打法。通用型的不锈钢酸洗钝化液能解决八成问题,剩下那两成,得对着工件本身去配。我们做的是生产厂家的生意,一家厂一种料,一种料一套参数——也正因为如此,才值得为这么小的一个件,前后折腾五轮。
不锈钢循环管道怎么进行酸洗钝化处理工艺
316不锈钢电子元器件电解抛光解决方案
304不锈钢音响网片电解抛光解决方案