以前这家做液冷分水器的加工厂,光是打磨焊斑这道工序就要配六个老师傅,每人每天埋头磨三十来件,磨出来的分水器焊缝附近一块亮一块暗,客户验收时还经常因为色差被退回来。现在呢?六个人减到两个人,整槽泡进去四十分钟拿出来,焊缝和母材表面颜色一致,一次验收通过率直接拉满。
做液冷配件的都知道,分水器就是把一路冷却液分成多路送到服务器冷板里的那个不锈钢歧管,上面密密麻麻全是焊接接口。焊完之后焊缝周围会留下一层高温氧化色——从浅黄到深蓝再到焦黑,一层富铬的氧化皮。以前厂里的做法是人工用拉丝布轮抛,抛的时候又容易把母材抛变形,还特别费人工。

我们给他们推荐了不锈钢酸洗钝化液,一步同时解决焊斑去除和钝化防护两个问题。客户试了一批之后发现,原来要磨半天的焊斑,泡一泡再水冲,氧化皮整块整块地脱落,表面露出均匀的银亮色,跟母材几乎没有色差。
更关键的是,酸洗钝化之后表面的钝化膜还能顺便把防腐性能提上去,等于一道工序干了两道活。之前他们打磨完还要再单独过一道钝化,现在合在一起,整体工艺流程缩短了将近一半。客户的生产主管算了一笔账:人工成本省了七成,辅料成本反而下降了,因为药水可以反复添加使用,不像砂纸那样是消耗品。
做液冷、化工管路、波纹管道这类焊接管件的厂,应该都遇到过焊斑处理的头疼事。如果你还在靠人工打磨一条一条过,真的可以试试化学酸洗钝化这条路。先拿一两件试样看看效果,再决定要不要上整条线。
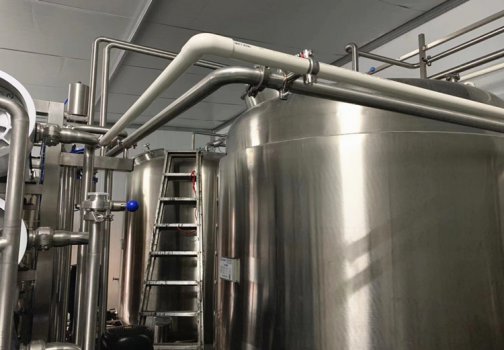
不锈钢循环管道怎么进行酸洗钝化处理工艺
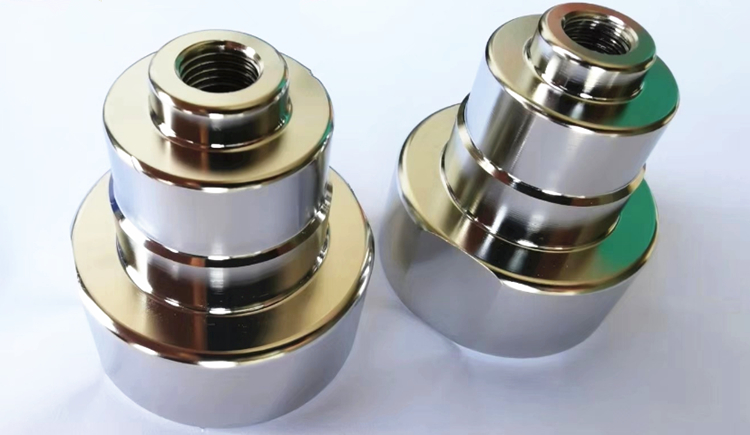
316不锈钢电子元器件电解抛光解决方案
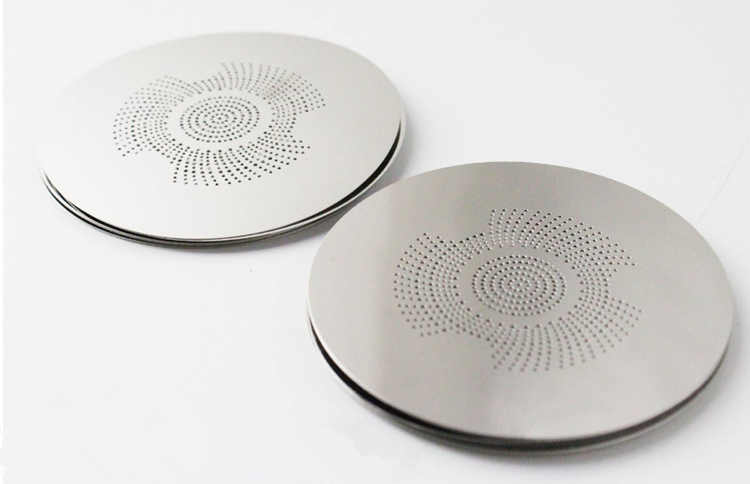
304不锈钢音响网片电解抛光解决方案