你有没有想过,为什么有的手术器械用了几年还跟新的一样锃亮,有的刚用半年表面就发乌发暗?差别往往不在钢材本身,而在最后那道表面处理工序上。
珠三角有家做手术器械的精密五金厂,之前一直用机械抛光的方式处理316L手术刀柄。人工拿布轮一道一道抛,抛出来的东西勉强能看,但表面总有细微的纹路,粗糙度怎么也降不下来。更麻烦的是,机械抛光过程中会在表面产生一层变形层,用一段时间之后那层变形层磨掉了,表面就开始发暗。医院那边反馈说器械洗消几次之后光泽度下降明显。

他们找到我们的时候,要求很具体:一是表面要达到镜面效果,反射率要高;二是粗糙度Ra值要做到0.3微米以下;三是表面铬铁比要稳定在2.0到2.5之间——这是医疗器械级不锈钢表面的硬指标,铬含量够高,钝化膜才够致密,才能耐反复高温高压消毒。
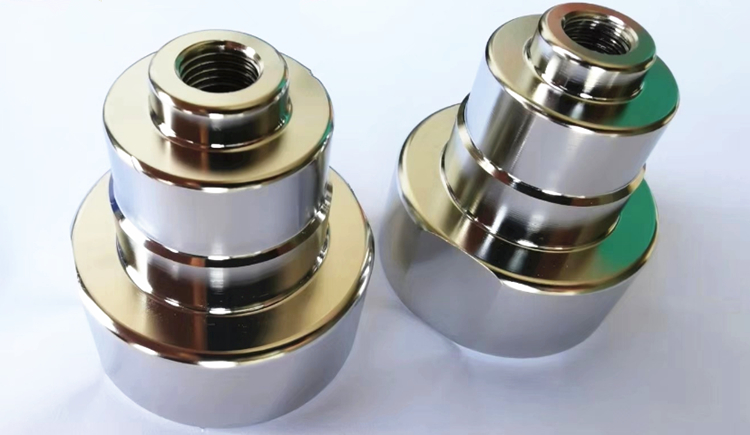
我们给他们导入了不锈钢电解抛光液的工艺方案。跟机械抛光不同,电解抛光是靠电化学作用把表面凸起的微观结构溶解掉,不是物理磨削,所以不会产生变形层。处理完的刀柄表面粗糙度直接从原来的Ra0.8降到了Ra0.08左右,光线打上去是镜面反射,亮得能照出人影。我们专门打了能谱仪测表面成分,铬铁比稳定在2.2左右,正好落在客户要求的区间里。
现在这家厂的手术刀柄已经全部切换到电解抛光工艺,医院那边反馈洗消几十次之后表面还是亮的,不会发乌。做医疗器械植入级或者接触级配件的厂家,对表面粗糙度和铬铁比都有明确的检测要求,如果你们现在还在用机械抛光,不妨对比一下电解抛光的效果,数据不会骗人。
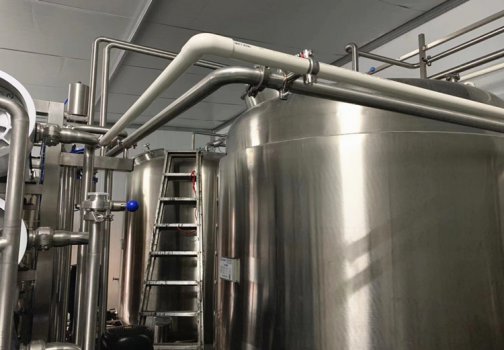
不锈钢循环管道怎么进行酸洗钝化处理工艺
316不锈钢电子元器件电解抛光解决方案
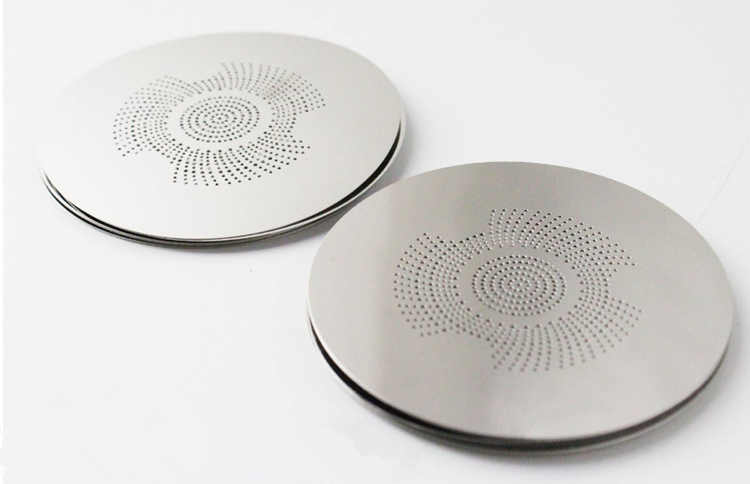
304不锈钢音响网片电解抛光解决方案