电话是老客户打来的,开口就说:“我有个朋友做不锈钢储罐,焊完的罐子焊缝老是发黑发黄,客户不收,你帮他看看。”当天下午,那位朋友就从佛山赶到凯盟来了,进门把手机里的焊缝照片翻给我们看,眉头一直没松开过。
他厂里做化工储罐和输送管道,材质以304为主,偶尔接316L的单。罐体拼焊之后,焊缝和热影响区结了一层氧化皮和焊斑,他们一直靠酸膏人工刷。酸膏刷不均匀,深一块浅一块;刷重了局部发灰,刷轻了氧化皮除不净;更怕酸膏残留在死角里,清洗不彻底,后面直接腐蚀内壁。接316L的单时氧化皮比304更顽固,酸膏根本压不住,只能上角磨机打磨,粉尘飘得整个车间都是。客户验收的时候拿放大镜对着焊缝看,两米长的焊缝能挑出十几个问题,返工返到电焊工骂人,交期一拖再拖。他也算过,酸膏一个月要烧掉好几十桶,单价不低,工人刷的时候还得戴厚手套,夏天闷得满手是汗,酸液顺着指缝往里渗,不少人手上都脱过皮。
第二天我们带了一桶不锈钢酸洗钝化液样品过去,在他车间里现场配槽演示。把试样的焊接试板整个浸进去,十几分钟捞出来,焊缝和热影响区整片变回银白色,氧化皮脱得干干净净。水洗之后做蓝点检测,焊缝表面没有游离铁离子残留。正好那天他的验收客户在场,看完当场点头,把验收标准定了下来。

他回去就把焊接车间改成浸泡线,焊完的罐体、封头、接管统一进槽,槽子就放在焊接区边上,焊完直接吊进去,流程顺了,交期也稳了。以前两个人刷一天的活,现在一个槽一上午处理完,人工省了,更关键的是返工率从两成直接归零。他后来跟我算账:药水钱看着是开销,跟返工烧掉的电焊条、耽误的交期比,根本不值一提。他也提到,工人不用再蹲在地上刷酸膏,手上被酸咬的旧伤慢慢都好了。
上星期他又介绍了一个做食品级管道弯头的厂过来,电话里说:“你们的东西我用了一年,焊缝没出过一次蓝点。”做焊接件的厂都清楚,焊缝这道工序,不锈钢酸洗钝化液选对了,后面验收就是顺理成章的事。那家弯头厂前两天已经下了第一单,说焊缝处理药水这活,以后就定点给我们。
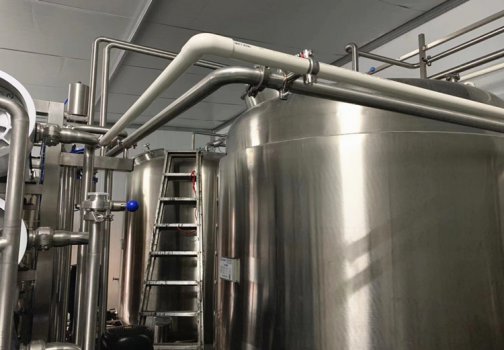
不锈钢循环管道怎么进行酸洗钝化处理工艺
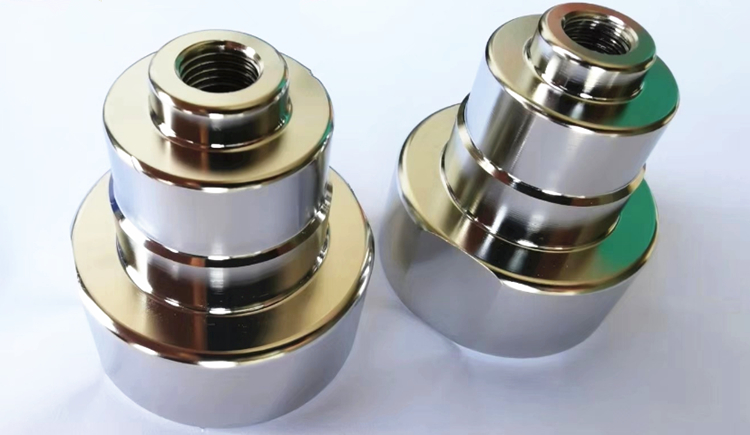
316不锈钢电子元器件电解抛光解决方案
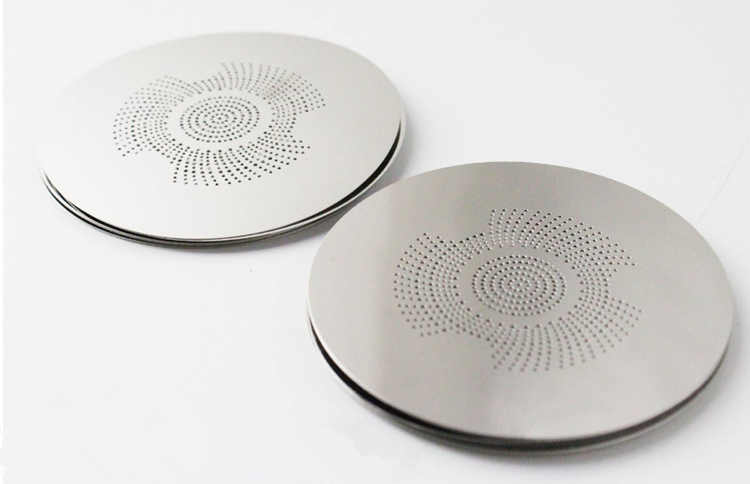
304不锈钢音响网片电解抛光解决方案