一根304不锈钢毛细管,端面去毛刺要靠老师傅拿砂纸手工磨,三分钟磨一根,一天下来师傅眼睛都花;改用不锈钢电解抛光液之后,一槽泡200根,15分钟全部出来,端面光洁得像镜面。这是东莞一家做电子元件精密毛细管的加工厂最近发生的变化。
他们的毛细管是给传感器、医疗器械、分析仪器配套的,外径从0.5毫米到3毫米不等,壁厚不到0.2毫米。原来激光切割后端面有毛刺和翻边,必须人工去毛刺才能装配。但手工打磨一致性差,碰到批量急单根本赶不过来,而且毛刺看不见摸不着,流到客户端才发现就麻烦了。

我们给他们导入电解抛光工艺后,整槽处理,电流密度和时间按管径分段设。处理完的毛细管端面没有毛刺,内壁也被抛得光滑。检测数据出来:表面粗糙度Ra做到了0.08微米,远低于客户要求的0.2;铬铁比测出来稳定在2.2左右,刚好落在2.0到2.5的理想区间。
客户拿到检测报告直接签了长期订单,因为他们之前试过其他家的电解抛光,铬铁比波动大,批次之间表面状态不一致。我们这边帮他们把槽液的维护周期和补加量都固化下来,连续跑了十几批,数据都很稳。
顺便说一句,我们这套不锈钢电解抛光液技术在更高要求的半导体行业也有应用——半导体不锈钢UHP级超导电解抛光液EP-150,专门用在高纯气体输送和晶圆腐蚀性环境的不锈钢管路表面处理上。毛细管这种电子元件级的要求,对我们来说工艺窗口很宽。
我们在他们厂里盯了三天,把槽液的日常维护也理顺了。电解抛光液用一段时间之后,金属离子会累积,需要定期取样分析补加。我们给他们做了一张简单的记录表,每天记录槽温、电压、电流和处理量,按周期补加新液,槽液稳定性很好。老板说以前换过几家药水,槽液越用越不稳定,最后只能整槽换掉,我们这套维护方法让他很安心。
做精密管件、电子元件毛细管、针管这类产品的同行,如果你们还在靠人工去毛刺拼效率,真的可以算一笔账:电解抛光的一致性和效率,手工追不上。凯盟在电解抛光这块从普通304一路做到半导体UHP级,工艺积累比较深。
不锈钢循环管道怎么进行酸洗钝化处理工艺
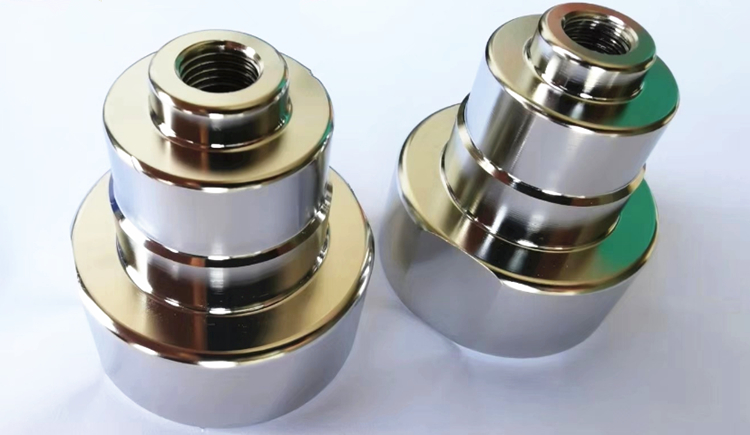
316不锈钢电子元器件电解抛光解决方案
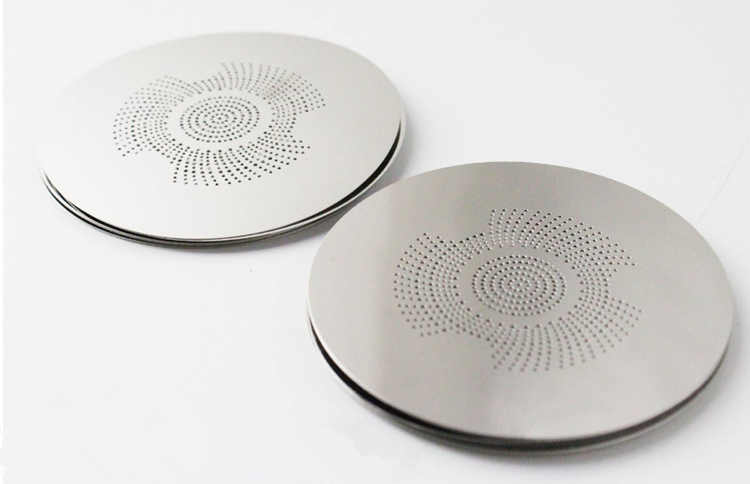
304不锈钢音响网片电解抛光解决方案