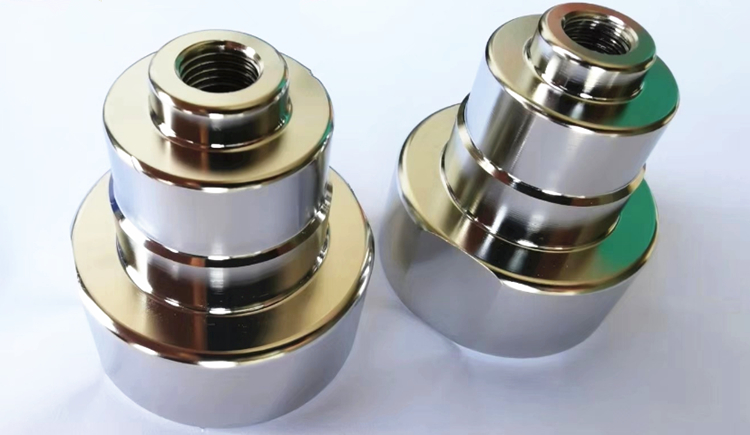
上个月收到一批316L轴承件的试抛样,客户是做VCR接头加工的厂家。零件尺寸不大,外圆、台阶和端面却直接决定接头装配后的密封精度。他们此前自己上槽做电解抛光,出槽就有零星麻点,返修两次仍旧出现,最后整批被判不合格,产线停在那里等结果。
沟通时对方只提了一个硬指标:铬铁比。这个要求并不陌生。316L经电解抛光,表层铁被选择性溶出、铬相对富集,铬铁比才会往上走,后续钝化膜也才有致密的基础。但比值是结果,不是能单独设定的参数。对方一直把注意力放在换药水上,我们更想弄清麻点从哪里来。
样件到手,先看前置环节。麻点很少是抛光槽本身造成的,多数出在前处理与电流分布的配合上。车削留下的细刀纹、台阶转接处残存的油膜,进槽后都会变成局部电流集中的位置,这些点先被过度溶解,凹下去就是麻点。挂具同样关键,接触面积不足时零件两端电压差被拉开,同一挂上的件光泽也会不一致。

试样按我们的思路重排:除油后酸洗活化的时间收住,不让基体在槽外久置;挂具改成点接触并加辅助阴极,把台阶处的电流密度压下来;电解抛光液的浓度与温度窗口,按客户给的铬铁比目标反推,先做小批量。铬铁比不是靠药水“调”出来的,是靠工艺窗口守出来的。温度漂几度、时间拖几十秒、槽液老化没有及时补加,比值都会跟着走。
试抛结果出来,表面是均匀的镜面,台阶根部没有麻点,实测铬铁比落在客户要求的区间内。对方复检后认可,随后把抛光与钝化防锈一起交给我们配套:抛光完立即转钝化,缩短抛光面在空气中的暴露时间,避免新鲜表面重新长出一层疏松氧化膜。凯盟在这一步给的建议很具体,清洗用水的水质、工序间的转运停留时长,都写进了作业卡。
这类零件后面要进装配、还要在仓库周转,防锈不能只靠一层油膜。抛光后走一遍钝化,让铬富集的表面长出致密钝化膜,再配合干燥与包装,短期周转和潮湿季节的存放都扛得住。客户起初担心钝化会拉低光泽,实际做下来镜面没有被破坏,这才放心把两道工序并给我们。
还有一点值得记下来。试样阶段我们只给了两桶药水加一张参数表,剩下的靠现场调;到批产才发现,同牌号的316L在不同炉批之间,微量成分的差异会让抛光后的铬铁比轻微偏移。所以现在每次换料先做小样确认,再定当班的电流与时间。
这个案子没有复杂的配方故事。客户不缺设备,缺的是把铬铁比当作工艺结果来管理的习惯:来料状态、前处理、挂具、槽液维护,哪一环松动,比值都会在最后一道工序上暴露出来。凯盟能做的,是让药水、参数和现场操作彼此咬合,使每一批316L轴承件的铬铁比稳定落在区间内,而不是靠抽检碰运气。
不锈钢循环管道怎么进行酸洗钝化处理工艺
316不锈钢电子元器件电解抛光解决方案
304不锈钢音响网片电解抛光解决方案