去年深秋,一家做核电配套管道法兰的加工厂找到我们时,车间里堆着两批刚从盐雾试验箱里退出来的304不锈钢法兰——表面已经冒出了星星点点的黄锈斑。客户的品控经理摊开试验报告直摇头:供应商要求中性盐雾连续720小时无红锈,他们前后换了三家药水厂,最长的一批也只撑到300多小时就开始泛红。
我们的技术工程师当天下午就赶到了客户厂里。拆开几个不合格的法兰件看断面,问题很清楚:前期酸洗之后的冲洗工序没控制好残液,再加上钝化液本身成膜不均匀,导致法兰密封面和螺栓孔这些边角位置钝化膜偏薄,盐雾一上去最先从这些薄弱点开始腐蚀。核电场景对表面处理的要求跟普通工业件完全不是一个量级——管路里走的是带放射性的一回路辅助介质,一旦法兰表面腐蚀产物脱落进入管路,后果不堪设想。

我们给客户重新梳理了整条工艺流程:先调整酸洗后的中和水洗参数,确保残酸彻底洗净;然后改用我们的核电专用不锈钢钝化液,严格控制浸泡温度和时间,让钝化膜在整个法兰表面包括螺栓孔内壁都均匀生成。客户半信半疑地按我们的方案试了三炉,第一批72小时盐雾出来,表面锃亮,一点锈迹没有;他们继续往下测,一路跑到720小时,密封面和孔位依旧干净。
现在这家厂已经稳定用了快一年,每批出货前的抽检盐雾都能稳稳落在700小时以上。他们后来跟我们说,之前最大的痛点不是买不到药水,而是没人帮他们把整条工艺流程串起来看——光换药水不调整前处理,效果永远出不来。这也是凯盟一直坚持的做法:卖药水之前先看客户的整条产线,哪里有问题就调哪里,不做那种只发货不管效果的供应商。
做核电配套件的朋友都知道,这个行业的验证周期特别长,换一次工艺要过好几轮审核。但一旦过了验证,供应链关系就非常稳。如果你手里也有304或316材质的法兰、管件要冲高盐雾指标,不妨把你的工艺现状发过来,我们帮你看看问题到底出在哪一步。
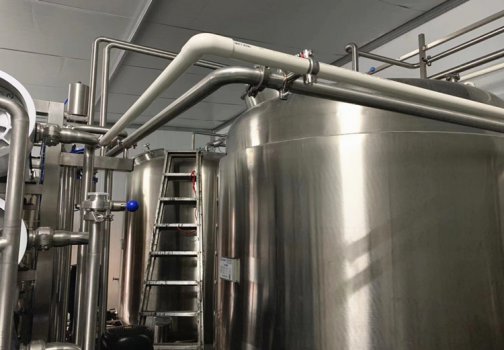
不锈钢循环管道怎么进行酸洗钝化处理工艺
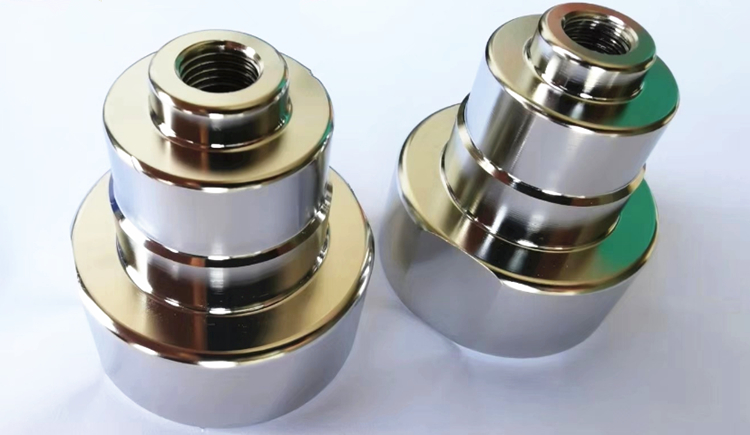
316不锈钢电子元器件电解抛光解决方案
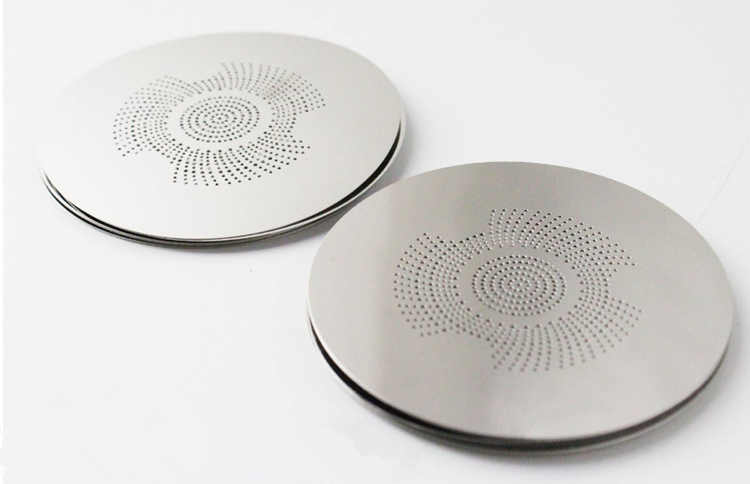
304不锈钢音响网片电解抛光解决方案