一批316L不锈钢换热器管板,卡在了交货前最后一道盐雾测试上。客户常年给压力容器厂做配套,产品跟着设备出口,管板要装进列管换热器,介质走的是含氯弱酸,图纸上白纸黑字写着中性盐雾240小时。前两批送检,都是跑到96小时左右,管孔内壁先冒出锈点,整批退回返工,交货期一压再压,车间墙角堆着被退回来的板子,谁路过都头疼,白板上催货的日期用红笔划了一道又一道。
问题出在钝化环节。管板是机加工件,钻孔后孔内残留切削液,孔口还有毛刺,原来用硝酸钝化,膜层薄、覆盖又不均匀,管孔内壁基本照顾不到,盐雾自然撑不住。客户找到我们时只提了一个要求:这批料不能再返工,再返工一次,整条产线的信誉就搭进去了。

凯盟工程师到现场转了一圈,把工序重新拆了三步:先在超声波槽里脱脂,把孔内切削液彻底清干净;再用专用酸洗液活化表面,去掉加工应力层;最后用不锈钢钝化液浸没钝化,时间按管板厚度单独定,出槽后纯水喷淋两遍再烘干,要求每根管孔内壁都覆盖到膜层。打样那几天,客户技术负责人每天来车间看一趟,盯着刚出槽的板子翻来覆去地看,连管孔内壁都要用内窥镜照一遍,确认没有一处露底。
上盐雾箱那回,客户直接派人守在检测中心,按GB/T 10125的标准条件跑。240小时出箱,管板表面白亮,管孔内壁干净无锈点,连续复测两批,结果完全一致。中性盐雾实测240小时、零锈点,验收单上的结论就是这么写的,检测中心的人核对了两遍记录才盖章。
后来客户又追加了两批同规格管板,采购顺嘴说了句:早点换工艺,前面那批就不用返工了。现在他们厂里凡是要过盐雾的316L件,法兰、封头、设备接管,都按这套流程走,管孔内壁必须覆盖到膜层成了车间的固定规矩。折算下来,药水成本比之前硝酸工艺高不了多少,但返工、误工、检测重跑这些隐形成本全省了,交货期反而更稳,第二年新增的换热器产线,把钝化工艺直接写进了作业指导书。
给压力容器、换热设备做配套的加工厂,钝化从来不是走过场的工序,而是盐雾指标的兜底。我们的不锈钢钝化液,就是把这道兜底做实的那一环,盐雾数据摆在那里,比什么说服力都强。
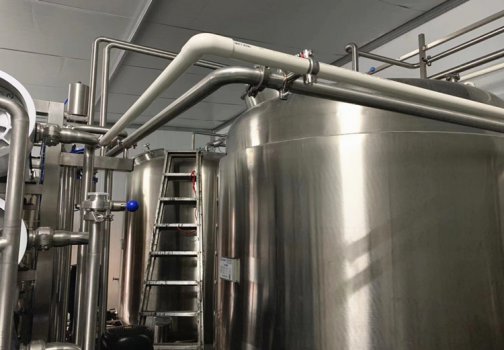
不锈钢循环管道怎么进行酸洗钝化处理工艺
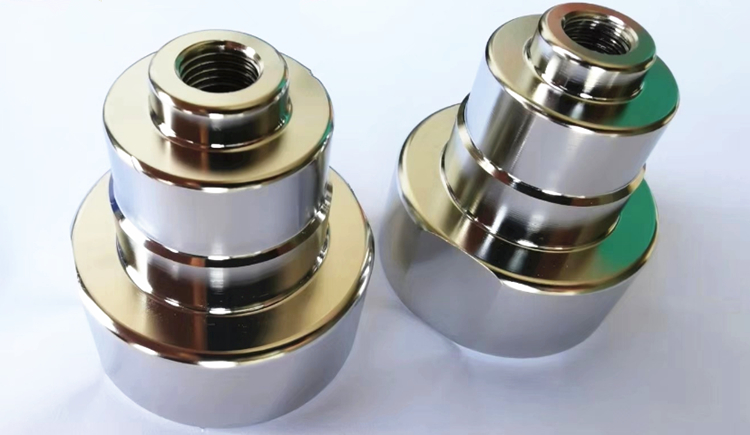
316不锈钢电子元器件电解抛光解决方案
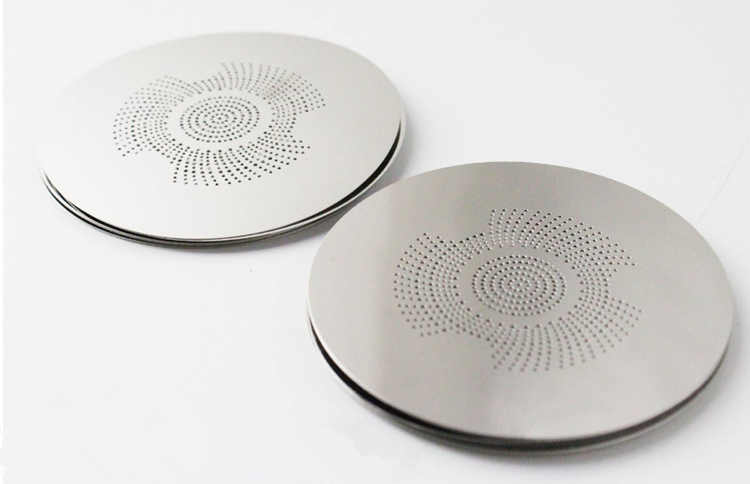
304不锈钢音响网片电解抛光解决方案