去年夏天我们给一家板式换热器厂处理一批304板片,工件厚零点五毫米,人字形波纹压型后周边氩弧焊封边,客户要求把封边焊缝的焊斑和回火色洗成均匀银白色。来料我们逐片测了厚度并记录基线,成品厚度公差按正负零点零三毫米控制。问题出在第三槽:洗完抽检,千分尺一测,板片厚度比来料薄了近八微米,已经踩到负公差边缘,局部还能看到细密麻点。
这是典型的过腐蚀。正常酸洗只该去掉表面那层氧化皮,一旦浓度偏高、温度偏高或浸泡时间拖长,酸液就会继续啃蚀基体,蚀掉几微米到十几微米,对薄板来说就是直接偏出尺寸公差。更麻烦的是焊缝热影响区组织被焊接热循环打乱,比母材更容易被酸液攻击,麻点往往先从焊缝两侧冒出来。

返工记录我们翻了一遍:那批工件前一槽补加了新配的不锈钢酸洗钝化液,操作工图省事把浸泡时间从30分钟拉到50分钟,槽温也没降。零点五毫米的板片根本扛不住这种叠加。我们当场停机,把工件捞出用清水冲净、再用稀碱液中和表面残酸,残酸pH试纸测到中性附近才转入下道;已经出现麻点的板件单独挑出,用十倍放大镜逐条确认,只挑焊缝两侧热影响区,母材表面轻微发乌可复抛挽救,评估无法返工的直接报废。
后续工艺我们重新卡死几条红线。其一,板片类薄壁件该处理液浓度按上限打八折开缸,绝不凭手感补浓;其二,槽温控制在常温二十五摄氏度上下(常温),不加热;其三,浸泡时间以试片为准,先拿边角料试洗六分钟观察焊斑去除程度,合格后再批量,整批时间波动不超过一分钟;其四,每挂板片之间留足间隙,避免贴合面洗不到又靠延长时间硬洗。
返工同时我们把检验节点前移。每槽首件洗出后先测厚、再做蓝点试验,三十秒内不出现明显蓝点才算成膜合格;已经轻度过腐蚀但尺寸仍在公差内的板片,降级用到非承压位,麻点超差的直接报废,不流向客户。首件测厚数据当班记录,连续两槽出现系统性偏薄立即停槽化验浓度,而不是靠操作工手感微调
现场还配了便携式酸度计和测温枪,操作工每两小时抄一次数贴在槽边看板上。这批返工最终报废率压到百分之三以内,教训是薄板工件用不锈钢酸洗钝化液一体化处理,省下来的工序时间绝不能再花在延长浸泡上,尺寸敏感件要把浓度、温度、时间三个变量一起锁死。
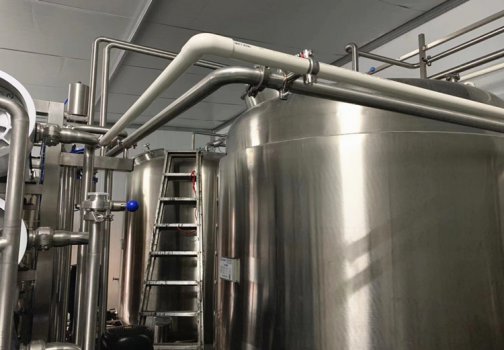
不锈钢循环管道怎么进行酸洗钝化处理工艺
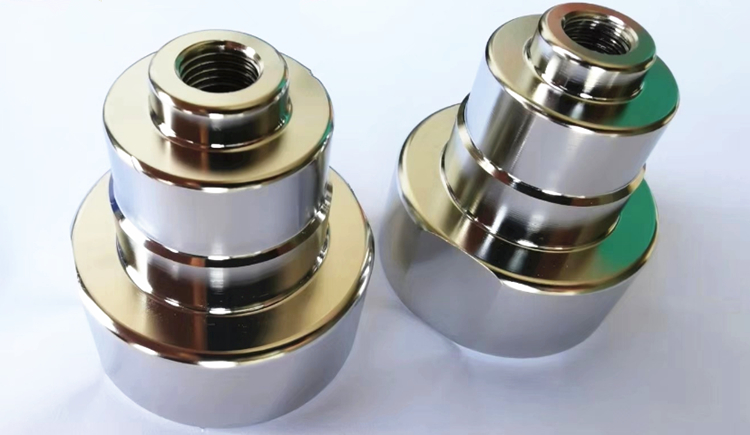
316不锈钢电子元器件电解抛光解决方案
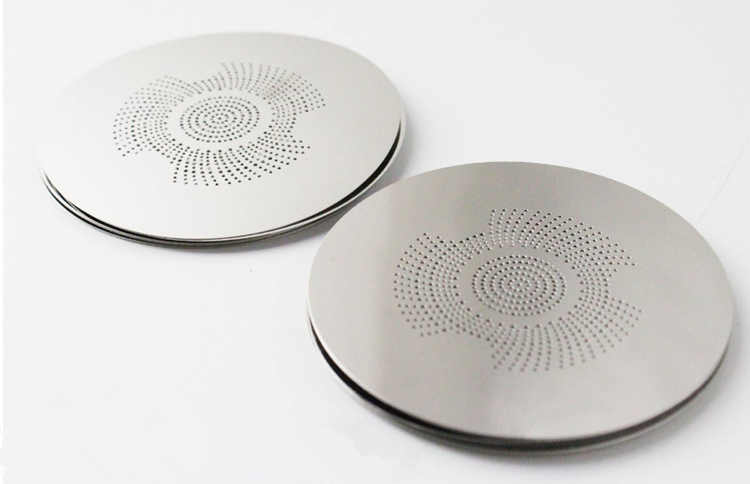
304不锈钢音响网片电解抛光解决方案