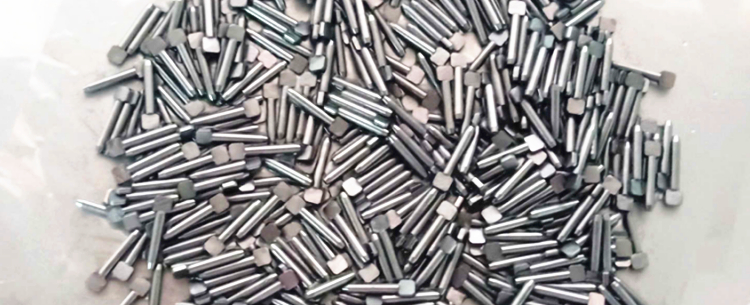
420不锈铁钉子钝化处理过后能达48小时盐雾测试
不锈钢酸洗钝化液
环保不锈钢钝化液
 电话:0769-87633321

316L食品卫生级管件电解抛光液寿命短、带出损耗大,补加节奏这样控
这个月在一家乳品设备厂驻场,工件是316L食品卫生级不锈钢弯头管件,规格2寸,内壁要求Ra≤0.5μm、目视镜面。客户抱怨槽液用了两个月就开始发乌、亮度掉得快,液面每周要补一次水还不够,怀疑是不是这款
半导体设备用316L滤芯电解抛光后Ra达不到0.2,问题出在哪?
这周在一家半导体设备厂处理反馈,工件是316L粉末烧结不锈钢过滤器滤芯,5寸长,用于超纯水系统,客户要求电解抛光后表面Ra≤0.2μm。滤芯抛完外观已经很亮,但粗糙度仪一测,读数在0.25到0.35之间飘,就是压不到0 电解抛光是提升不锈钢表面光洁度和耐腐蚀性的重要工艺,但生产中常遇到抛光后表面出现麻点、针孔、凹坑等缺陷,严重影响产品外观和使用性能。麻点的产生往往不是单一因素导致,而
 316不锈钢凭借钼元素加持,耐蚀性优于304不锈钢,广泛应用于海洋、化工、精密五金等腐蚀严苛场景。但原材料出厂状态的316不锈钢表面存在加工氧化皮、焊接热影响层及游离铁离子,极易引发点
 在金属表面处理行业中,钝化工艺是提升工件耐腐蚀性、延长使用寿命的核心工序,广泛应用于不锈钢、碳钢、镀锌件等五金制品加工领域。随着环保政策日趋严苛,传统含铬钝化液的污染弊端愈发凸显,环保无铬钝化液逐步成为行业主流
 在不锈钢精密零部件加工中,带有盲孔、窄缝隙、异形曲面的工件,始终是钝化处理的工艺难点。常规浸泡钝化后,工件平面钝化膜均匀合格,但盲孔深处、缝隙夹层常出现膜层稀薄、发花、耐盐雾

科普丨不锈钢钝化后还生锈?从前处理到成膜的三大失效根因深度拆解
很多五金加工厂都会遇到棘手难题:不锈钢工件按照规范完成钝化处理,质检短期内盐雾合格,存放一段时间后表面出现锈点、黄斑,返工成本居高不下。不少人简单归咎于不锈钢钝化液品质问题,实际上锈蚀 在算力数据中心、储能电站液冷系统量产应用场景中,304、316L不锈钢液冷板、管路、接头等核心配件,普遍存在焊缝发黄生锈、冷却液杂质超标、系统散热衰减等共性问题。大量生产与运维数据表明,绝大多数故障并非材质本身